
 中文简体
Acasă / Știri / Știri din industrie / De ce sunt piesele turnate de precizie din oțel inoxidabil esențiale pentru durabilitatea pompei?
Știri din industrie
De ce sunt piesele turnate de precizie din oțel inoxidabil esențiale pentru durabilitatea pompei?
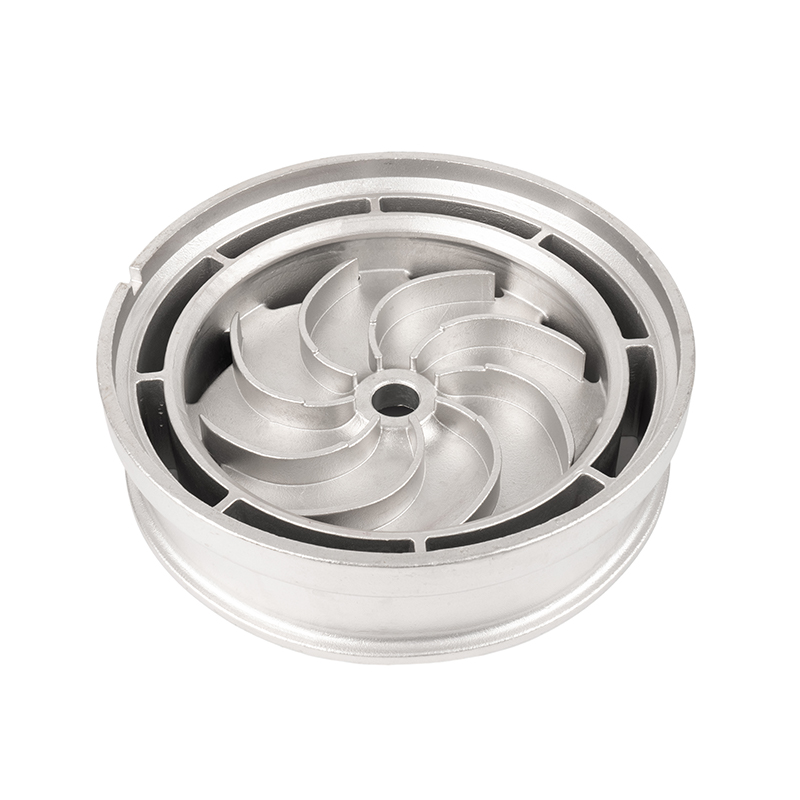
În mediile solicitante de manipulare a fluidelor, longevitatea unui ansamblu de pompă este rareori determinată de motorul sau arborele acestuia - calitatea turnării este cea care guvernează durata de viață. Oțel inoxidabil de înaltă precizie piese turnate pentru pompe de apă au apărut ca răspunsul ingineresc definitiv la presiunile duble de coroziune și oboseală mecanică, permițând operatorilor să extindă intervalele de înlocuire, să reducă costul total de proprietate și să mențină performanța hidraulică constantă pe zeci de mii de ore de funcționare.
De ce precizia turnării este fundamentul longevității pompei
O carcasă de pompă este mult mai mult decât un plic structural. Este calea hidraulică prin care energia cinetică este convertită în presiune, iar orice abatere de la geometria proiectată - oricât de mică - creează zone de turbulență, cavitație și uzură accelerată. Inexactitatea dimensională a profilelor volutelor, a jocurilor rotorului sau a gâturilor orificiilor perturbă gradientul de viteză dorit, forțând fluidul să lucreze mai greu împotriva peretelui carcasei și crescând stresul termic pe suprafața metalică.
Procesele de turnare cu investiții și de precizie cu ceară pierdută aplicate oțelurilor inoxidabile austenitice și duplex oferă finisaje de suprafață în intervalul Ra 1,6 până la 3,2 microni fără șlefuire secundară. Această netezime suprimă separarea stratului limită, reduce pierderile de presiune și -- în mod critic -- lasă mai puține locuri de nucleare a micro-cazelor unde poate iniția coroziunea prin pitting. Efectul combinat asupra duratei de viață este măsurabil: studiile de teren în circuitele municipale de apă și de răcire industriale înregistrează în mod constant o reducere cu 40 până la 60 la sută a pierderilor de metal prin eroziune-coroziune atunci când componentele din inox turnate cu precizie înlocuiesc omoloagele din fontă cu nisip.
60% Reducerea pierderilor de metal prin eroziune-coroziune față de fontă
Ra 1,6 Finisaj de suprafață realizabil (microni) fără șlefuire secundară
3x Prelungire tipică a duratei de viață în medii agresive
316L Cel mai specificat grad pentru piese turnate pentru pompe de apă la nivel global
Clasele din oțel inoxidabil și rolul lor în durata de viață
Nu orice aliaj inoxidabil oferă aceeași durată de viață în aplicațiile cu pompe. Alegerea gradului depinde de corozivitatea fluidului, temperatura de funcționare, concentrația de clorură și dacă serviciul implică un flux continuu sau intermitent. Tabelul de mai jos rezumă calitățile cele mai specificate pentru piesele turnate pentru pompe de apă și avantajele lor primare de performanță.
| Nota | UNS | Avantaj cheie | Aplicație tipică |
|---|---|---|---|
| 304 / 304L | S30400 | Rezistență generală bună la coroziune, rentabil | Apă potabilă, recirculare HVAC |
| 316 / 316L | S31600 | Adăugarea de molibden îmbunătățește rezistența la sâmburi și crevaturi | Răcire cu apă de mare, apă de proces chimic |
| Duplex 2205 | S32205 | De două ori limita de curgere a 316; rezistență superioară la fisurare la coroziune-stres | Înaltă presiune offshore, desalinizare |
| Super Duplex 2507 | S32750 | PREN mai mare de 40; rezistă la mediile agresive clorurate | Injecție submarină, manipularea apei produse |
| CF8M (turnarea 316) | J92900 | Microstructură optimizată de turnare; menține rezistența la coroziune după repararea sudurii | Corpuri de pompe industriale, corpuri de supape |
Variantele „L” cu emisii scăzute de carbon -- 304L și 316L -- sunt preferate pentru ansamblurile sudate, deoarece conținutul redus de carbon al acestora previne sensibilizarea, un fenomen în care precipitarea carburii de crom la limitele granulelor epuizează matricea înconjurătoare a cromului său pasiv, creând o cale pentru coroziunea intergranulară. În carcasele pompelor care trebuie sudate pe flanșe sau extensii de duză, specificarea clasei L este o modalitate simplă și ieftină de a elimina un mod de defecțiune semnificativ.
Procese de producție de precizie care prelungesc durata de viață
Casting de investiții
Procesul de investiție sau de ceară pierdută începe cu un model de ceară consumabilă -- produs prin turnare prin injecție -- care reproduce componenta finită cu toleranțe de obicei respectate ISO 8062-3 CT4-CT6. Ceara este acoperită în straturi succesive de suspensie ceramică și nisip refractar, apoi deparafinată și arsă pentru a produce o matriță rigidă. Oțelul inoxidabil topit este turnat în condiții atmosferice sau de vid, iar carcasa ceramică este ruptă pentru a dezvălui o turnare în formă aproape de net. Operațiunile post-turnare sunt limitate la recoacere, decapare și inspecție dimensională finală, păstrând microstructura cu granulație fină pe care o conferă turnarea cu investiții.
Finisare CNC și toleranță critică ale alezajului
Chiar și cea mai bună turnare necesită prelucrare controlată la suprafețele de etanșare, potrivirile lagărelor și spațiile de rulare ale rotorului. Centrele de prelucrare CNC cu cinci axe mențin distanțe diametrale de la rotor la carcasă la 0,10 până la 0,15 mm, controlând direct pierderile interne de recirculare care erodează atât eficiența, cât și suprafețele metalice moi. Distanțe mai strânse reduc, de asemenea, forțele hidraulice care încarcă etanșările mecanice, prelungind timpul mediu de etanșare dintre înlocuire și eliminând o sursă adesea subestimată de timp neplanificat.
Testare nedistructivă și asigurare a calității
Durata lungă de viață începe cu verificarea solidității interne înainte ca turnarea să intre în funcțiune. Testarea radiografică (RT) conform ASTM E446 Nivelul 2 detectează porozitatea de contracție, închiderile la rece și incluziunile în secțiunile de perete care vor avea mai târziu presiune hidraulică ridicată. Testarea cu lichid penetrant (PT) identifică discontinuitățile conectate la suprafață pe fețele de etanșare prelucrate. Măsurarea feritei de către Fischer Feritscope asigură că turnările duplex mențin echilibrul țintă de 40 până la 60% ferită, ceea ce oferă rezistență și tenacitate optime la coroziune. Inspecția dimensională prin intermediul mașinilor de măsurare în coordonate (CMM) închide bucla dintre geometria turnată și modelul de proiectare.
Integritatea dimensională la fabricație nu este doar o măsură a calității -- este investiția cea mai eficientă pe care o poate face un operator de uzină pentru a prelungi durata de viață a pompei, deoarece fiecare micron de precizie geometrică se traduce direct în sarcina hidraulică redusă pe garnituri, rulmenți și inele de uzură pe toată durata campaniei de operare.
Componente cheie fabricate ca piese turnate de înaltă precizie
Carcase volute
Profilul volutei convertește viteza rotorului în presiune de refulare. Precizia de turnare controlează direct uniformitatea vitezei, echilibrul radial de tracțiune și rezistența la eroziunea indusă de cavitație la nivelul apei tăiate.
Rotoare
Rotoarele închise sau semideschise din CF8M sau oțel duplex rezistă la abraziunea de la solidele în suspensie, menținând în același timp eficiența hidraulică. Geometria de turnare echilibrată reduce sarcinile de tracțiune radiale și axiale pe rulmenți.
Difuzoare și boluri de scenă
În turbinele verticale și pompele cu mai multe etape, paletele difuzoare turnate cu precizie recuperează energia cinetică în mod eficient în fiecare etapă, reducând creșterea necesară a presiunii pe treaptă și scăzând vitezele interne ale metalului.
Carcase de rulmenți și capace de cutie de presa
Toleranța strânsă a alezajului în carcasele rulmenților controlează deformarea arborelui și deformarea feței de etanșare. Turnarea acestora în inox elimină coroziunea galvanică care apare atunci când metale diferite intră în contact cu fluidul care poartă clorură.
Purtând inele
Inelele de uzură înlocuibile turnate în grade duplex mai dure protejează voluta permanentă de eroziune. Când inelele uzate sunt reînnoite, degajările hidraulice originale sunt restaurate, recuperând eficiența pierdută și reducând încălzirea prin recirculare.
Clopote de aspirație și capete de refulare
Profilele interne netede ale clopotelor de aspirație reduc pierderile de admisie și suprimă pre-rotația, condiții care accelerează eroziunea prin cavitație pe ochiul rotorului -- una dintre cele mai frecvente cauze ale defectării premature a pompei.
Mecanisme de coroziune care atenuează turnarea de precizie
Înțelegerea de ce piesele turnate inoxidabil prelungesc durata de viață necesită o cunoaștere de lucru a mecanismelor de coroziune care distrug materialele convenționale ale pompei. Fiecare mod de defecțiune este atenuat semnificativ -- sau eliminat -- atunci când turnarea de precizie din inox este aplicată corect.
Coroziune uniformă
Fonta cenușie pierde metal la viteze de 0,5 până la 3 mm pe an în apă potabilă ușor acidă sau clorură. Oțelul inoxidabil austenitic protejat de filmul său pasiv de oxid de crom pierde mai puțin de 0,01 mm pe an în aceleași condiții -- o reducere de două ordine de mărime care justifică prima de material pe o fereastră de serviciu de zece ani.
Coroziune prin pitting și crevice
Ionii de clorură sunt inițiatorii primari ai coroziunii localizate în oțelurile inoxidabile. Numărul echivalent al rezistenței la pitting (PREN = %Cr 3,3 x %Mo 16 x %N) prezice rezistența: 304 atinge PREN 18-20, 316 atinge 24-27, iar super duplex 2507 depășește 40. Suprafețele netede de turnare reduc numărul de fisuri mecanice unde concentrația de clorură este cea mai mare. Specificarea gradului pentru a se potrivi cu conținutul de clorură -- în loc să se utilizeze implicit cel mai ieftin disponibil -- este modalitatea cea mai directă de a evita defecțiunile localizate.
Eroziunea-Coroziunea și Cavitația
Când viteza fluidului depășește pragul critic la care pelicula pasivă este întreruptă mecanic mai repede decât se poate reforma, metalul de bază este expus și consumat rapid. Piesele turnate duplex și super-duplex cu duritate mai mare rezistă acestui mecanism mai eficient decât clasele austenitice din seria 300. Finisajul suprafeței contează și el: valorile Ra sub 3,2 microni reduc intensitatea turbulenței la perete și scad viteza efectivă de prag pentru inițierea eroziunii-coroziune.
Fisurarea prin coroziune sub tensiune (SCC)
Oțelurile inoxidabile austenitice sunt susceptibile la SCC în soluții fierbinți de clorură peste aproximativ 60 de grade Celsius. Calitățile duplex, cu puterea lor de curgere mai mare și conținutul mai scăzut de nichel, sunt substanțial mai rezistente. În aplicațiile geotermale, solare termice și ale turnurilor de răcire industriale în care temperaturile fluidului depășesc în mod regulat acest prag, specificarea turnărilor duplex sau super-duplex nu este o suprainginerie conservatoare -- este cerința de bază pentru obținerea unei durate de viață raționale.
Costul total de proprietate: Cazul economic pentru turnarea de precizie
Comparația costului de capital între o pompă din fier gri și o alternativă din oțel inoxidabil arată de obicei opțiunea inoxidabil cu un preț de 1,5 până la 2,5 ori mai mare. Această comparație este înșelătoare atunci când este izolată de analiza costului total de proprietate (TCO). Calculul relevant încorporează frecvența de înlocuire, costurile neplanificate ale perioadei de nefuncționare, consumul de energie pe perioada de funcționare și costurile de mediu și de reglementare pentru eliminarea pieselor turnate de fier uzate contaminate cu substanțe chimice de proces.
Factori TCO care favorizează turnarea de înaltă precizie din inox
- Intervalele extinse de înlocuire reduc costurile de întreținere și stocurile de piese de schimb
- Geometria hidraulică păstrată menține eficiența pompei, evitând degradarea eficienței cu 3 până la 8% observată în carcasele de fier uzate
- Reducerea timpului de oprire neplanificat din cauza defecțiunilor induse de coroziune elimină pierderile de producție care, de obicei, micșorează diferența de cost de capital
- Durata de viață mai lungă amortizează costul de instalare pe un număr mai mare de ani de funcționare, reducând cheltuielile anuale de capital
- Costuri mai mici de eliminare a ciclului de viață -- deșeurile de inox păstrează o valoare reziduală mare, compensând parțial costul inițial de achiziție
Un model de cost al ciclului de viață aplicat unei pompe de apă de răcire de 250 kW într-o instalație industrială - presupunând 8.000 de ore de funcționare pe an, un interval de cinci ani de înlocuire a carcasei de fier față de un interval de cincisprezece ani de turnare inoxidabil și un avantaj conservator de eficiență de 5% - demonstrează în mod obișnuit economii nete ale valorii actuale de 30 până la 50 de ani pe o durată de viață de douăzeci de ani. Turnarea de precizie din inox nu este un produs premium numai pentru aplicații solicitante; este alegerea rațională din punct de vedere economic pentru majoritatea instalațiilor de pompe de apă cu funcționare continuă.
Specificații și bune practici de achiziții
Maximizarea duratei de viață din turnarea de precizie din inox necesită atenție în faza de specificații și achiziții, cu mult înainte ca proiectarea turnării să fie finalizată sau să fie selectată furnizorul.
- Definiți cu precizie mediul de coroziune. Concentrația de clor, pH-ul, conținutul de oxigen dizolvat, temperaturile extreme și prezența organismelor de coroziune influențate microbiologic (MIC), toate afectează selecția gradului. Specificațiile vagi duc la aliaje subspecificate și defecțiuni premature.
- Specificați toleranțele dimensionale după funcție, nu prin convenție. Spațiile critice -- rotor la carcasă, potrivirea inelului de uzură, curățarea feței etanșării mecanice -- ar trebui să aibă toleranțe individuale derivate din cerințele de performanță hidraulice și mecanice, nu standardele generice de desen.
- Necesită certificarea materialului conform EN 10204 3.1 sau 3.2. Numai analiza căldurii este insuficientă; analiza produsului a căldurii reale de turnare confirmă că compoziția îndeplinește cerințele de calitate după efectele variabile de segregare ale solidificării turnării.
- Mandat soluție recoacere și decapare. Zonele prelucrate la rece de la manipularea turnării, repararea sudurii sau prelucrarea trebuie să fie eliberate termic și curățate chimic pentru a restabili pelicula pasivă și a elimina zonele sensibilizate.
- Verificați criteriile de acceptare a porozității turnării înainte de plasarea comenzii. Referiți-vă la ASTM E446, MSS SP-55 sau echivalent pentru nivelurile de acceptare radiografică adecvate presiunii de proiectare și clasificării pericolelor pentru fluide.
Concluzie: Precizia ca strategie de viață de serviciu
Piesele turnate pentru pompe de apă de înaltă precizie din oțel inoxidabil reprezintă convergența științei metalurgice, a preciziei de fabricație și a ingineriei mecanice a fluidelor într-o singură componentă care definește cât timp va funcționa fiabil o pompă. Alegerea gradului de aliaj, toleranța păstrată pe suprafețele hidraulice, integritatea verificată prin examinare nedistructivă și starea suprafeței livrate după decapare și pasivizare - fiecare dintre aceste variabile se compun asupra celorlalte pentru a extinde sau a reduce durata de viață.
Pentru inginerii și profesioniștii din achiziții responsabili de infrastructura de apă, răcire industrială, desalinizare sau active de procesare chimică, mesajul este consecvent în toate aplicațiile: investiți în precizia dimensională și selecția adecvată a aliajului în etapa de turnare, iar sistemul de pompare va returna acea investiție de multe ori prin frecvența de intervenție redusă, eficiența hidraulică menținută și durata de viață previzibilă, prelungită, care sprijină atât planificarea capitalului operațional, cât și fiabilitatea operațională pe termen lung.
PRODUSE ASEMANATOARE
Aveti intrebari? Nu astepta, Hai să vorbim!
Legături rapide
Contactaţi-ne
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: Nr. 68, Jiangbin Branch Road, Beilun Xiaogang Joint Development Zone, Ningbo, Zhejiang, China.
Cod QR
Copyright © Ningbo Etdz Andrew Precision Cast Co., Ltd. Toate drepturile rezervate

