
 中文简体
Acasă / Știri / Știri din industrie / Beneficiile turnării cu nisip: cost, flexibilitate și libertate de proiectare explicate
Știri din industrie
Beneficiile turnării cu nisip: cost, flexibilitate și libertate de proiectare explicate
Turnarea cu nisip este cea mai veche metodă de modelare a metalului care încă se execută în producția zilnică și rămâne cel mai utilizat proces de turnare din lume. Acea longevitate nu este nostalgie. Se reduce la un set de beneficii practice care contează la fel de mult astăzi ca și acum un secol, în special pentru piesele de pompă, supapă, rotor și mașini pe care le producem săptămână de săptămână.
Mai jos vedem ce vă oferă cu adevărat turnarea cu nisip, unde bate alte procese, unde nu și cum să profitați la maximum de ea într-un proiect real.
Ce se întâmplă de fapt în interiorul unei matrițe de nisip
Principiul este simplu. Un model în formă de componentă finită este împachetat în nisip, nisipul este compactat în jurul acestuia și modelul este retras, lăsând în urmă o cavitate. Două jumătăți de matriță sunt unite, miezurile sunt fixate pentru a forma pasaje interne și metalul topit este turnat în cavitate. După ce metalul se solidifică, matrița este ruptă, turnarea este curățată și trece la tratament termic, prelucrare și inspecție.
Acea secvență este lipsită de farmec și tocmai de aceea avantajele de mai jos rezistă. Nimic din acest proces nu depinde de sculele întărite scumpe sau de o fereastră îngustă a geometriei piesei.
Beneficiile de bază ale turnării cu nisip
Acestea sunt motivele pentru care clienții continuă să revină la componentele turnate cu nisip, chiar și atunci când alte procese sunt disponibile din punct de vedere tehnic.
Cost redus de scule și realizarea rapidă a modelelor
Modelele pot fi realizate din lemn, rășină sau metal și costă o fracțiune dintr-o matriță de oțel prelucrată. Pentru un design nou, această diferență este adesea cel mai mare număr din cotație. De asemenea, înseamnă că nu trebuie să vă angajați la volume enorme pentru a justifica începerea producției.
Libertate de proiectare pentru forme complexe și goale
Deoarece matrița este distrusă după fiecare turnare, nu este necesară proiectarea în jurul unei matrițe rigide care trebuie să ejecteze piesa. Decupările, buzunarele adânci, canalele interne și grosimile diferite ale pereților sunt toate realizabile. Geometria internă complexă care ar necesita mai multe piese sudate sau prelucrate în altă parte poate fi adesea produsă ca o singură turnare.
O gamă foarte largă de metale și dimensiuni ale pieselor
Mânere de turnare în nisip din fontă, oțel carbon și slab aliat, oțel inoxidabil, aluminiu, bronz și alamă. Gama de dimensiuni este la fel de largă, de la componente care cântăresc câteva sute de grame până la carcase care au nevoie de o macara pentru a se deplasa. Puține alte procese acoperă această gamă atât de confortabil.
Modificări de design cu costuri reduse și cu risc scăzut
Dacă un prototip dezvăluie că un șef trebuie să se miște sau un perete are nevoie de îngroșare, modelul este mai degrabă modificat decât reconstruit de la zero. Această flexibilitate scurtează considerabil ciclurile de dezvoltare și scade costurile pentru realizarea corectă a unui design.
Producția se desfășoară atât în ambele sensuri
Turnarea cu nisip este economică pentru un singur prototip și totuși sensibilă pentru mii de piese pe an. Nu sunteți forțat să introduceți o cantitate minimă de comandă care are sens doar la scară de producție în masă.
Nisipul este reutilizabil
După agitare, cea mai mare parte a nisipului de turnare este recuperată, recondiționată și returnată la linie. Acest lucru reduce costurile consumabilelor și reduce cantitatea de material trimisă la deșeuri.
Turnarea cu nisip în comparație cu turnarea sub presiune și turnarea cu investiții
Niciun proces nu câștigă peste tot. Tabelul de mai jos rezumă compromisurile în termenii care decid de obicei un proiect.
| Factorul | Turnare cu nisip | Turnare sub presiune | Casting de investiții |
|---|---|---|---|
| Costul sculelor | Scăzut | Înalt | Medie spre mare |
| Timp de livrare pentru scule | De la zile la săptămâni | Săptămâni până la luni | Săptămâni |
| Dimensiunea tipică a piesei | Foarte mic spre foarte mare | În mare parte mici spre mijlocii | Mic spre mediu |
| Finisaj de suprafață | Moderat, adesea este nevoie de prelucrare | Bun | Bun to excellent |
| Cel mai bun interval de volum | O singură dată la mii | Zeci de mii în sus | De la sute la mii |
| Flexibilitatea schimbării designului | Înalt | Scăzut | Moderat |
Unde aceste beneficii se plătesc în părți reale
Avantajele de mai sus nu mai sunt abstracte în momentul în care vă uitați la componentele reale. În propria noastră producție, cea mai puternică potrivire este echipamentul de manipulare a fluidelor, unde carcasele și corpurile sunt mari, complicate din punct de vedere geometric și rareori comandate în cantități de turnare sub presiune.
Corpurile pompelor sunt un bun exemplu. A carcasa pompei centrifuge are canale curbe de curgere interne, secțiuni groase în jurul volutei și secțiuni subțiri în apropierea debitului, toate dintr-o singură bucată. Turnarea cu nisip formează această geometrie într-o singură turnare, iar costul sculelor rămâne gestionabil pentru diferitele dimensiuni pe care le poate oferi un producător de pompe.
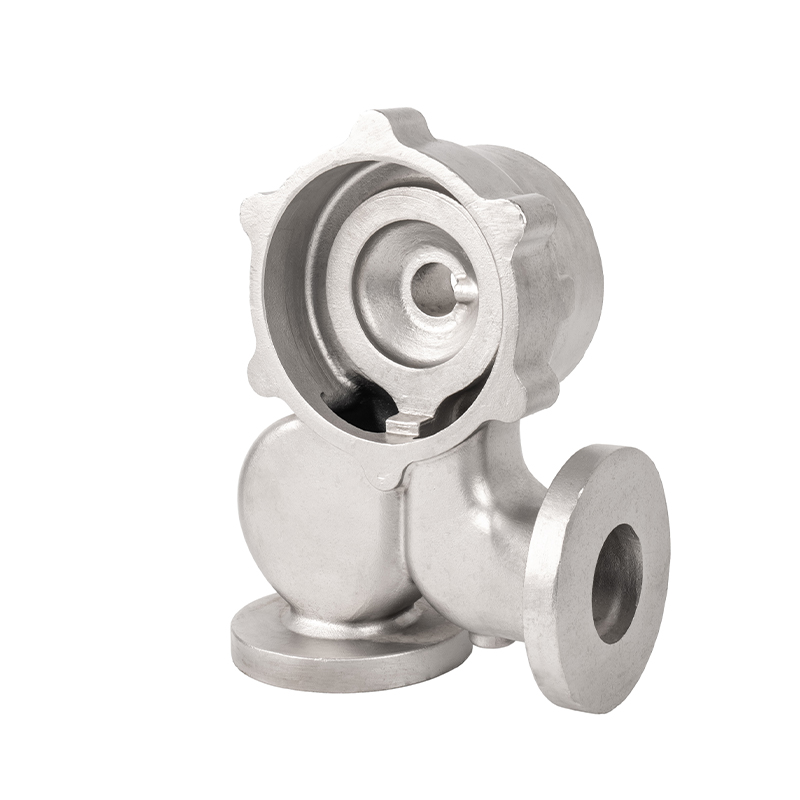 Piese turnate pentru pompe centrifuge personalizate din oțel inoxidabil Piese turnate OEM din oțel inoxidabil pentru carcase pompe centrifuge, rotoare, arbori și rulmenți, potrivite pentru transportul fluidelor în industria chimică, a apei și a energiei. Vizualizare produs →
Corpurile supapelor urmează aceeași logică. Un corp de supapă cu bilă are nevoie de un orificiu intern precis, o suprafață de etanșare și adesea un perete destul de greu pentru reținerea presiunii. Turnarea în nisip oferă semifabricatul în mod fiabil, iar prelucrarea ulterioară aduce suprafețele critice la toleranță.
 Piese turnate cu robinete cu bilă din oțel inoxidabil personalizate Piese turnate pentru robinete cu bilă OEM din oțel inoxidabil, carbon sau aliat pentru controlul fluidelor, cu opțiuni de conectare cu flanșă, filetate sau sudate pentru sisteme industriale. Vizualizare produs →
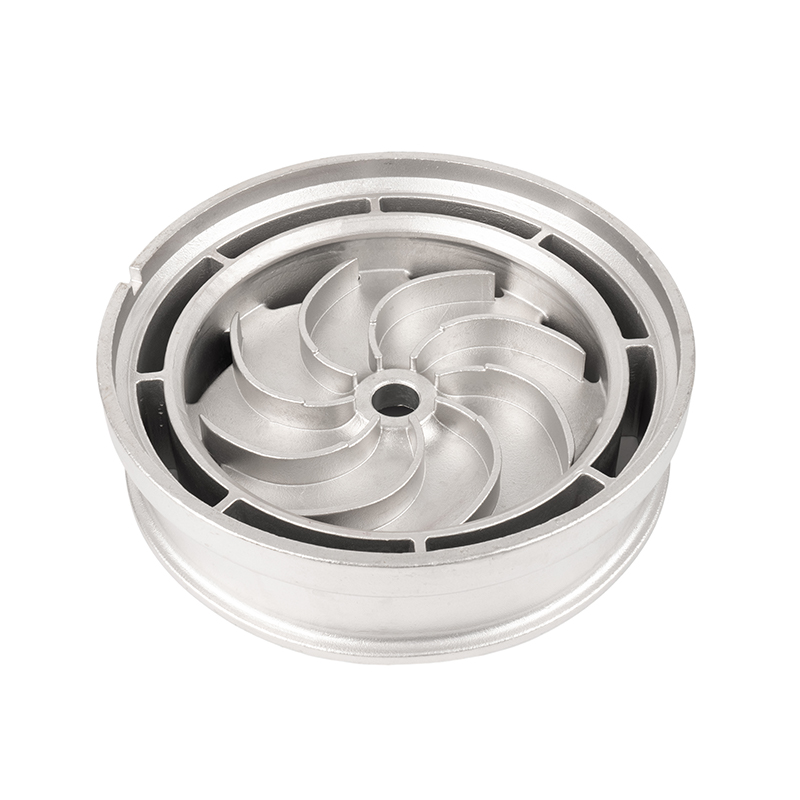
Rotoarele adaugă o provocare diferită, deoarece paletele sunt subțiri, curbate și trebuie echilibrate. Turnarea pe nisip cu miezuri bine proiectate produce profilul lamei dintr-o singură bucată, mai degrabă decât sudarea lamelor pe un butuc, ceea ce înlătură o întreagă clasă de puncte slabe.
 Piese turnate pentru rotor cu pale de precizie din oțel inoxidabil personalizate Piese turnate ale rotorului cu pale OEM pentru pompe, turbine și ventilatoare, realizate din aliaje rezistente la coroziune pentru a sprijini rotația, conversia energiei și durata de viață lungă. Vizualizare produs →
Dincolo de echipamentele pentru fluide, același raționament se aplică carcaselor motorului, chiulaselor, componentelor de evacuare, carcaselor reductoarelor, fitingurilor de țevi și feroneriei de construcție. Ori de câte ori forma este complexă, volumul este moderat sau piesa este mare, turnarea cu nisip tinde să ofere cel mai bun echilibru între cost și capacitate.
Limitele sunt reale și merită planificate
Preferăm să fim sinceri cu privire la constrângeri decât să ne prefacem că nu există. Cunoașterea lor în etapa de proiectare economisește mult mai mulți bani decât descoperirea lor în etapa de inspecție.
- Finisajul suprafeței turnat este mai dur decât turnarea sub presiune sau turnarea prin investiție, astfel încât alocațiile de prelucrare sunt de obicei incluse în desen.
- Toleranțele dimensionale sunt mai largi decât procesele de precizie, iar caracteristicile critice necesită în mod normal prelucrare după turnare.
- Grosimea minimă a peretelui este limitată, iar secțiunile foarte subțiri se pot răci prea repede și pot provoca greșeli.
- Porozitatea, incluziunea nisipului și contracția sunt riscuri inerente care trebuie controlate prin proiectarea porții, temperatura de turnare și disciplina de proces.
- Conținutul de forță de muncă per parte este mai mare decât în turnarea sub presiune complet automatizată, care contează la volume foarte mari.
Dacă aplicația dumneavoastră poate tolera o operație de prelucrare și o bandă de toleranță sensibilă, niciunul dintre aceste puncte nu este descalificator. Dacă nu se poate, merită să examinați alternativele de turnare de precizie înainte de a vă angaja.
Cum să obțineți întregul beneficiu
Obținerea maximă de la turnarea cu nisip este mai mult o chestiune de pregătire, mai degrabă decât de noroc. Calitatea nisipului de turnare în sine pune plafonul pe tot ceea ce urmează; Distribuția granulometriei, conținutul de liant și umiditatea influențează rezistența mucegaiului și finisajul suprafeței. Am tratat acest subiect mai detaliat în notele noastre despre modul în care calitatea nisipului turnat modelează piesa finită .
Dincolo de nisip, trei obiceiuri produc în mod constant turnări mai bune. În primul rând, convineți devreme asupra alocației de prelucrare și a punctelor de referință, astfel încât modelul să fie construit având în vedere piesa finită. În al doilea rând, mențineți tranzițiile treptate ale grosimii peretelui, deoarece schimbările bruște concentrează stresul și favorizează defectele de contracție. În al treilea rând, definiți criteriile de acceptare în avans, indiferent dacă aceasta înseamnă verificări dimensionale, testare de presiune sau inspecție radiografică, astfel încât ambele părți să măsoare același lucru.
Întrebări pe care ni le pun cumpărătorii
Turnarea cu nisip este potrivită doar pentru volume mici?
Nu. Este cel mai competitiv la volume mici și medii, dar rămâne viabil pentru mii de piese pe an, în special pentru componentele mari, în care sculele de turnare sub presiune ar fi impracticabile.
Este turnarea cu nisip mai ieftină decât turnarea cu investiții?
Pentru majoritatea pieselor medii și mari, da, în mare parte pentru că costurile modelelor sunt mai mici și procesul tolerează unelte mai simple. Pentru piese mici, foarte detaliate, cu toleranțe strânse, turnarea cu investiții poate fi cea mai bună alegere economică.
Ce metale pot fi turnate cu nisip?
Fonta, oțelul carbon, oțelurile slab aliate și inoxidabile, aliajele de aluminiu, bronzul și alama sunt toate comune. Alegerea corectă depinde de mediul de operare, sarcina mecanică și orice cerințe de coroziune sau temperatură.
Cât de bună va fi suprafața?
Așteptați-vă la o suprafață funcțională ca turnată, care este de obicei prelucrată acolo unde contează. Fețele de etanșare, alezajele și suprafețele de îmbinare sunt în mod normal finisate după turnare, ceea ce este o practică standard mai degrabă decât un dezavantaj.
Turnarea cu nisip a supraviețuit atât de mult pentru că rezolvă o problemă cu adevărat dificilă: producerea de forme metalice complexe în dimensiuni utile, în cantități sensibile, fără a forța cumpărătorul să facă costuri de scule care au sens doar la scară masivă. Combinația dintre libertatea de proiectare, gama de materiale și controlul costurilor este greu de învins și de aceea procesul se află încă în centrul producției de componente industriale.
Dacă doriți să vedeți tipul de lucrare pe care o acoperă, sunteți binevenit să răsfoiți piese turnate de precizie pe care le producem , sau trimiteți-ne un desen și permiteți-ne să vă spunem sincer dacă turnarea cu nisip este calea potrivită pentru aceasta.
PRODUSE ASEMANATOARE
Aveti intrebari? Nu astepta, Hai să vorbim!
Legături rapide
Contactaţi-ne
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: Nr. 68, Jiangbin Branch Road, Beilun Xiaogang Joint Development Zone, Ningbo, Zhejiang, China.
Cod QR
Copyright © Ningbo Etdz Andrew Precision Cast Co., Ltd. Toate drepturile rezervate

